La aceptación de reparaciones por soldadura es una fuente común de confusión para ingenieros de EPC, gerentes de compras e inspectores, ya que no es un simple juicio visual. Para accesorios de tubería de acero forjado, la decisión de aceptación se define mediante una jerarquía de documentos: la especificación del producto, la norma de requisitos comunes, la orden de compra y cualquier requisito adicional del proyecto. Este artículo explica cómo evaluar la aceptación de reparaciones por soldadura en accesorios bajo ASTM A234/A234M, utilizando ASTM A960/A960M como documento de requisitos comunes, y muestra exactamente dónde debe completar las brechas mediante verificación.
Por qué la aceptación de reparaciones por soldadura no puede juzgarse a simple vista
El primer y más importante punto es que la aceptación de reparaciones por soldadura debe evaluarse contra la especificación del producto, los requisitos comunes, la orden de compra y cualquier adición del proyecto, no contra una regla visual genérica. Una reparación que podría ser aceptable para un grado o condición de servicio puede ser inaceptable para otro. La apariencia visible de un área reparada solo le indica que se realizó un trabajo; no le indica si la reparación estaba permitida, si se realizó con un procedimiento calificado, si el tratamiento térmico posterior a la soldadura restauró las propiedades del material, o si se completó y aprobó el examen no destructivo requerido.
Cuando vea una reparación por soldadura en un accesorio, la respuesta inmediata debe ser consultar los documentos aplicables y verificar las condiciones de aceptación. Si la orden de compra y la especificación del proyecto no contienen disposiciones explícitas de aceptación de reparaciones, la pregunta debe remitirse al ingeniero del comprador y al proveedor antes de que se apruebe cualquier reparación.
Los documentos rectores: A960/A960M y A234/A234M
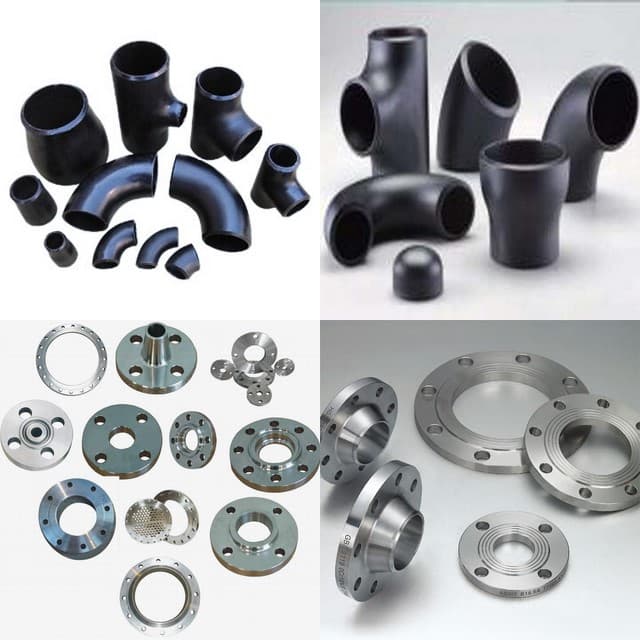
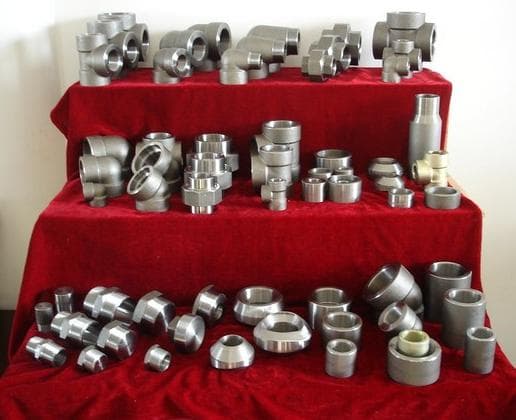
ASTM A960/A960M es el documento de requisitos comunes para una familia de especificaciones de accesorios de tubería de acero forjado. Cubre material, tratamiento térmico, análisis químico, pruebas mecánicas y otros requisitos generales que se aplican a accesorios fabricados bajo especificaciones de producto individuales. Una de esas especificaciones de producto es A234/A234M, que cubre accesorios de acero al carbono y acero aleado forjado de construcción soldada y sin costura para tuberías a presión a temperaturas moderadas y elevadas.
A234/A234M establece que estos accesorios son para uso en tuberías a presión y fabricación de recipientes a presión, y que el material para accesorios puede consistir en acero calmado, forjas, barras, placas o productos tubulares sin costura o soldados por fusión. La especificación también cubre la construcción que hace referencia a ASME B16.9, B16.11, MSS-SP-79, MSS-SP-83, MSS-SP-95 y MSS-SP-97.
A960/A960M establece los requisitos comunes, pero cuando hay un conflicto entre un requisito en la especificación de producto individual y un requisito en la especificación de requisitos comunes, prevalece la especificación de producto individual. Esto es crítico para la aceptación de reparaciones por soldadura porque una asignación de reparación en A960/A960M no puede anular una prohibición en la especificación del producto, y viceversa.
Ni el texto de A960/A960M ni el de A234/A234M se reproduce completamente en los extractos de fuente proporcionados. Por lo tanto, este artículo no intenta establecer un límite de tamaño de defecto específico, un método de END o una regla de tratamiento térmico. En cambio, enumera lo que debe verificar de las ediciones actuales de estas normas y de su orden de compra.
Lo que las normas realmente requieren que verifique
Los siguientes elementos deben confirmarse a partir de la revisión actual de la norma, la orden de compra y cualquier especificación del proyecto que se aplique al pedido:
- Si la reparación por soldadura está permitida en absoluto para el grado y proceso de fabricación solicitados.
- Qué defectos se consideran reparables y cuáles requieren el rechazo del accesorio.
- El tamaño máximo, la profundidad y el número de áreas de reparación permitidas, si las hay.
- Si la reparación requiere una especificación de procedimiento de soldadura (WPS) calificada y registros de calificación de desempeño (PQR) que coincidan con el material y el método de reparación.
- Si se requieren precalentamiento antes de soldar y tratamiento térmico posterior a la soldadura (PWHT) después de la reparación, y cuál debe ser el rango exacto de temperatura y tiempo.
- Qué método y extensión de END deben aplicarse al área reparada y al material base adyacente.
- Si el comprador debe dar aprobación por escrito antes de que comience la reparación, y si un inspector de terceros debe presenciar la reparación.
- Cómo debe documentarse la reparación en el certificado de prueba de material y en el archivo de inspección.
El único enfoque seguro es obtener el texto actual de A234/A234M y A960/A960M, leer las cláusulas de reparación y luego confirmar que la orden de compra incluye cualquier requisito específico del comprador. Si la norma no le brinda suficiente detalle, solicite al proveedor su procedimiento de reparación interno y evalúelo contra los requisitos del proyecto.
Verificaciones de adquisición y entradas de RFQ
Cuando prepare una RFQ para accesorios que puedan requerir reparación por soldadura, incluya las siguientes entradas para que el proveedor pueda responder con una cotización completa y conforme:
- Indique que la aceptación de reparaciones por soldadura debe seguir la revisión aplicable de la especificación del producto, la norma de requisitos comunes y la orden de compra.
- Solicite al proveedor que declare si se planea o ya se ha realizado alguna reparación por soldadura en los accesorios ofrecidos.
- Exija la presentación de la WPS/PQR de reparación propuesta, las certificaciones del soldador y los detalles del tratamiento térmico para revisión del comprador antes de la fabricación.
- Especifique el método y la extensión de END para áreas reparadas si la especificación del proyecto es más estricta que la norma base.
- Si espera que no se realice ninguna reparación por soldadura en ciertos accesorios críticos, indíquelo claramente en la RFQ y exija que el proveedor confirme el cumplimiento.
Puede revisar las opciones de accesorios disponibles en nuestra gama de productos, y cuando esté listo para especificar sus requisitos exactos, envíenos una solicitud de cotización con los criterios de aceptación de reparación claramente enumerados.
Puntos de inspección y documentación
Durante la inspección, no limite la verificación a la soldadura visible. La siguiente documentación debe estar disponible y revisarse:
- Certificados de prueba de material que hagan referencia a cualquier reparación realizada, incluido el tipo de defecto, tamaño, ubicación e identificación del procedimiento de reparación.
- Registros de reparación que se alineen con la WPS aprobada y con la orden de compra, incluida la fecha de reparación, el nombre del soldador y el número de calificación.
- Gráficos de tratamiento térmico o registros de horno que demuestren que se aplicó el tratamiento térmico posterior a la soldadura requerido a la pieza reparada.
- Informes de END para el área reparada, incluido el método, los criterios de aceptación y la interpretación de resultados.
- Una decisión clara de reparación o rechazo que pueda rastrearse hasta la cláusula de la norma y la aprobación del comprador.
Si el proveedor no puede proporcionar estos documentos, la reparación no debe aceptarse y debe exigir una investigación adicional o el reemplazo del accesorio.
Riesgos comunes de adquisición
Varios riesgos aparecen con frecuencia cuando la aceptación de reparaciones por soldadura no se gestiona estrictamente:
- Asumir que la reparación por soldadura siempre está permitida o siempre prohibida para una norma determinada.
- Aplicar un criterio de aceptación visual genérico de otro proyecto o norma a un accesorio A234/A234M.
- No especificar la aprobación del comprador en la orden de compra, dejando que el proveedor decida si una reparación es aceptable.
- Aceptar un registro de reparación que mencione un defecto pero no incluya el procedimiento de reparación, el tratamiento térmico o la evidencia de END.
- Ignorar la fecha de revisión de A234/A234M y A960/A960M; las ediciones más antiguas o más nuevas pueden contener requisitos diferentes.
- No verificar si la especificación del proyecto agrega requisitos más restrictivos, como no realizar reparaciones en ciertos grados de aleación o en servicio agrio.
Los extractos de fuente proporcionados no establecen si la reparación por soldadura siempre es aceptable o siempre está prohibida. La decisión debe tomarse del texto real de la norma y de la orden de compra. Si no está seguro, exija al proveedor que proporcione confirmación por escrito de su procedimiento de reparación y obtenga la aprobación antes de que se realice el trabajo.
Fuentes
- https://store.astm.org/a0960_a0960m-25a.html
- https://store.astm.org/a0234_a0234m-26.html
Hebei Haihao Links
¿Necesita una cotización para los productos de este artículo?
Envíe sus especificaciones y nuestro equipo responderá en un día hábil.
Solicitar cotizaciónLecturas relacionadas
 Técnico
Verificación del tamaño de grano para accesorios forjados de acero inoxidable
La prueba de tamaño de grano según ASTM A182 es obligatoria solo para ciertos grados. Aprenda cuándo se aplica ASTM E112, qué métodos se utilizan y qué deben verificar los compradores antes de aceptar un accesorio.
Técnico