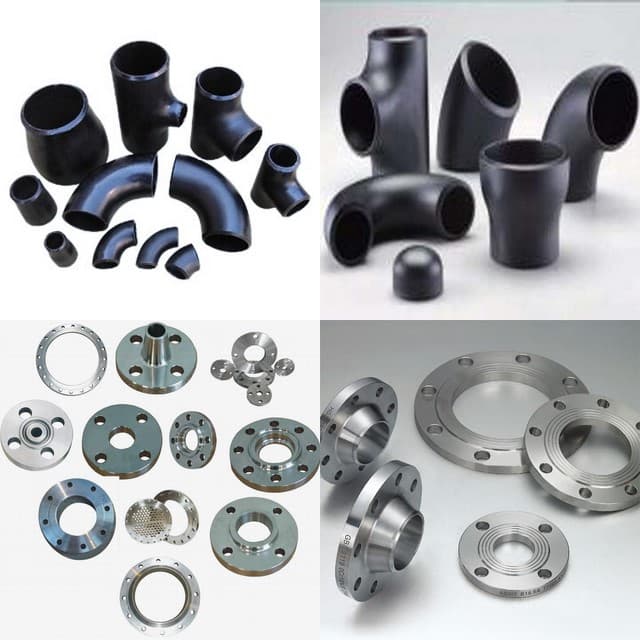
L'acceptation des réparations par soudage est une source courante de confusion pour les ingénieurs EPC, les responsables des achats et les inspecteurs, car il ne s'agit pas d'un simple jugement visuel. Pour les raccords de tuyauterie en acier forgé, la décision d'acceptation est définie par une hiérarchie de documents : la spécification produit, la norme d'exigences communes, le bon de commande et toute exigence ajoutée au projet. Cet article explique comment évaluer l'acceptation des réparations par soudage pour les raccords conformes à l'ASTM A234/A234M, en utilisant l'ASTM A960/A960M comme document d'exigences communes, et montre exactement où vous devez combler les lacunes par vérification.
Pourquoi l'acceptation des réparations par soudage ne peut pas être jugée à l'œil nu
Le premier point, et le plus important, est que l'acceptation des réparations par soudage doit être évaluée par rapport à la spécification produit, aux exigences communes, au bon de commande et à toute addition au projet — et non par rapport à une règle visuelle générique. Une réparation qui pourrait être acceptable pour un grade ou une condition de service peut être inacceptable pour un autre. L'apparence visible d'une zone réparée vous indique seulement que du travail a été effectué ; elle ne vous dit pas si la réparation était autorisée, si elle a été effectuée avec une procédure qualifiée, si le traitement thermique après soudage a restauré les propriétés du matériau, ou si l'examen non destructif requis a été effectué et réussi.
Lorsque vous voyez une réparation par soudage sur un raccord, la réponse immédiate doit être de consulter les documents applicables et de vérifier les conditions d'acceptation. Si le bon de commande et la spécification du projet ne contiennent pas de dispositions explicites d'acceptation des réparations, la question doit être soumise à l'ingénieur de l'acheteur et au fournisseur avant toute approbation de réparation.
Les documents régissant : A960/A960M et A234/A234M
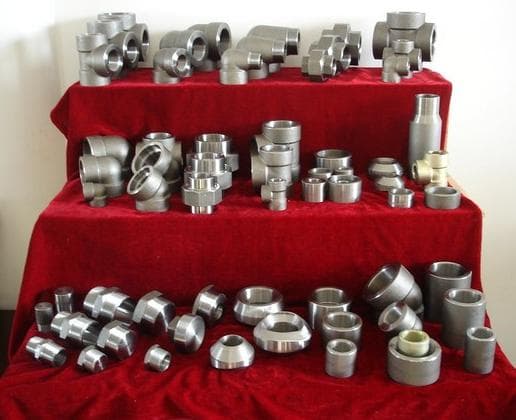
L'ASTM A960/A960M est le document d'exigences communes pour une famille de spécifications de raccords de tuyauterie en acier forgé. Il couvre le matériau, le traitement thermique, l'analyse chimique, les essais mécaniques et d'autres exigences générales qui s'appliquent aux raccords fabriqués selon des spécifications produit individuelles. L'une de ces spécifications produit est l'A234/A234M, qui couvre les raccords en acier au carbone et en acier allié forgés, de construction sans soudure et soudée, pour tuyauterie sous pression à températures modérées et élevées.
L'A234/A234M stipule que ces raccords sont destinés à la fabrication de tuyauteries sous pression et de récipients sous pression, et que le matériau des raccords peut être de l'acier calmé, des pièces forgées, des barres, des tôles ou des produits tubulaires sans soudure ou soudés par fusion. La spécification couvre également la construction qui fait référence à l'ASME B16.9, B16.11, MSS-SP-79, MSS-SP-83, MSS-SP-95 et MSS-SP-97.
L'A960/A960M établit les exigences communes, mais en cas de conflit entre une exigence de la spécification produit individuelle et une exigence de la spécification d'exigences communes, la spécification produit individuelle prévaut. Ceci est essentiel pour l'acceptation des réparations par soudage, car une tolérance de réparation dans l'A960/A960M ne peut pas outrepasser une interdiction dans la spécification produit, et vice versa.
Ni le texte de l'A960/A960M ni celui de l'A234/A234M n'est entièrement reproduit dans les extraits de source fournis. Par conséquent, cet article ne tente pas de stipuler une limite de taille de défaut spécifique, une méthode de contrôle non destructif ou une règle de traitement thermique. Au lieu de cela, il énumère ce que vous devez vérifier à partir des éditions actuelles de ces normes et de votre bon de commande.
Ce que les normes exigent réellement de vérifier
Les éléments suivants doivent être confirmés à partir de la révision actuelle de la norme, du bon de commande et de toute spécification de projet applicable à la commande :
- Si la réparation par soudage est autorisée du tout pour le grade et le processus de fabrication commandés.
- Quels défauts sont considérés comme réparables et lesquels nécessitent le rejet du raccord.
- La taille maximale, la profondeur et le nombre de zones de réparation autorisées, le cas échéant.
- Si la réparation nécessite une spécification de procédure de soudage (WPS) qualifiée et des enregistrements de qualification de performance (PQR) correspondant au matériau et à la méthode de réparation.
- Si un préchauffage avant soudage et un traitement thermique après soudage (PWHT) sont requis après la réparation, et quelles doivent être la plage exacte de température et de temps.
- Quelle méthode et quelle étendue de contrôle non destructif doivent être appliquées à la zone réparée et au matériau de base adjacent.
- Si l'acheteur doit donner une approbation écrite avant le début de la réparation, et si un inspecteur tiers doit assister à la réparation.
- Comment la réparation doit être documentée sur le certificat d'essai du matériau et dans le dossier d'inspection.
La seule approche sûre est d'obtenir le texte actuel de l'A234/A234M et de l'A960/A960M, de lire les clauses de réparation, puis de confirmer que le bon de commande inclut toute exigence spécifique de l'acheteur. Si la norme ne vous donne pas suffisamment de détails, demandez au fournisseur sa procédure de réparation interne et évaluez-la par rapport aux exigences du projet.
Vérifications des achats et intrants RFQ
Lorsque vous préparez une RFQ pour des raccords pouvant nécessiter une réparation par soudage, incluez les éléments suivants afin que le fournisseur puisse répondre avec une offre complète et conforme :
- Indiquez que l'acceptation des réparations par soudage doit suivre la révision applicable de la spécification produit, de la norme d'exigences communes et du bon de commande.
- Demandez au fournisseur de déclarer si une réparation par soudage est prévue ou a déjà été effectuée sur les raccords proposés.
- Exigez la soumission de la WPS/PQR de réparation proposée, des certifications des soudeurs et des détails du traitement thermique pour examen par l'acheteur avant la fabrication.
- Spécifiez la méthode et l'étendue du contrôle non destructif pour les zones réparées si la spécification du projet est plus stricte que la norme de base.
- Si vous n'attendez aucune réparation par soudage sur certains raccords critiques, indiquez-le clairement dans la RFQ et exigez que le fournisseur confirme la conformité.
Vous pouvez consulter les options de raccords disponibles dans notre gamme de produits, et lorsque vous êtes prêt à spécifier vos exigences exactes, envoyez-nous une demande de devis avec les critères d'acceptation des réparations clairement listés.
Points d'inspection et de documentation
Lors de l'inspection, ne limitez pas le contrôle à la soudure visible. La documentation suivante doit être disponible et examinée :
- Certificats d'essai du matériau faisant référence à toute réparation effectuée, y compris le type de défaut, la taille, l'emplacement et l'identification de la procédure de réparation.
- Enregistrements de réparation conformes à la WPS approuvée et au bon de commande, y compris la date de réparation, le nom du soudeur et le numéro de qualification.
- Graphiques de traitement thermique ou enregistrements de four prouvant que le traitement thermique après soudage requis a été appliqué à la pièce réparée.
- Rapports de contrôle non destructif pour la zone réparée, y compris la méthode, les critères d'acceptation et l'interprétation des résultats.
- Une décision claire de réparation ou de rejet pouvant être retracée jusqu'à la clause de la norme et à l'approbation de l'acheteur.
Si le fournisseur ne peut pas fournir ces documents, la réparation ne doit pas être acceptée, et vous devez exiger une enquête plus approfondie ou le remplacement du raccord.
Risques courants en matière d'achat
Plusieurs risques apparaissent fréquemment lorsque l'acceptation des réparations par soudage n'est pas gérée de manière stricte :
- Supposer que la réparation par soudage est toujours autorisée ou toujours interdite pour une norme donnée.
- Appliquer un critère d'acceptation visuel générique d'un autre projet ou d'une autre norme à un raccord A234/A234M.
- Ne pas spécifier l'approbation de l'acheteur dans le bon de commande, laissant au fournisseur le soin de décider si une réparation est acceptable.
- Accepter un enregistrement de réparation qui mentionne un défaut mais n'inclut pas la procédure de réparation, le traitement thermique ou les preuves de contrôle non destructif.
- Ignorer la date de révision de l'A234/A234M et de l'A960/A960M ; les éditions plus anciennes ou plus récentes peuvent contenir des exigences différentes.
- Ne pas vérifier si la spécification du projet ajoute des exigences plus restrictives, telles que l'absence de réparations sur certains grades d'alliage ou en service acide.
Les extraits de source fournis ne stipulent pas si la réparation par soudage est toujours acceptable ou toujours interdite. La décision doit être prise à partir du texte réel de la norme et du bon de commande. En cas de doute, exigez que le fournisseur fournisse une confirmation écrite de sa procédure de réparation et obtenez l'approbation avant que le travail ne soit effectué.
Sources
- https://store.astm.org/a0960_a0960m-25a.html
- https://store.astm.org/a0234_a0234m-26.html
Hebei Haihao Links
Besoin d'un devis pour les produits cités dans cet article ?
Envoyez vos spécifications, notre équipe répondra sous un jour ouvré.
Envoyer RFQÀ lire également
 Technique
Vérification de la taille de grain pour les raccords en acier inoxydable forgé
Le contrôle de la taille de grain selon ASTM A182 n'est obligatoire que pour certaines nuances. Découvrez quand ASTM E112 s'applique, quelles méthodes sont utilisées et ce que les acheteurs doivent vérifier avant d'accepter un raccord.
Technique